Lattiapuistoviiva (Kaksoispään Tenoner)
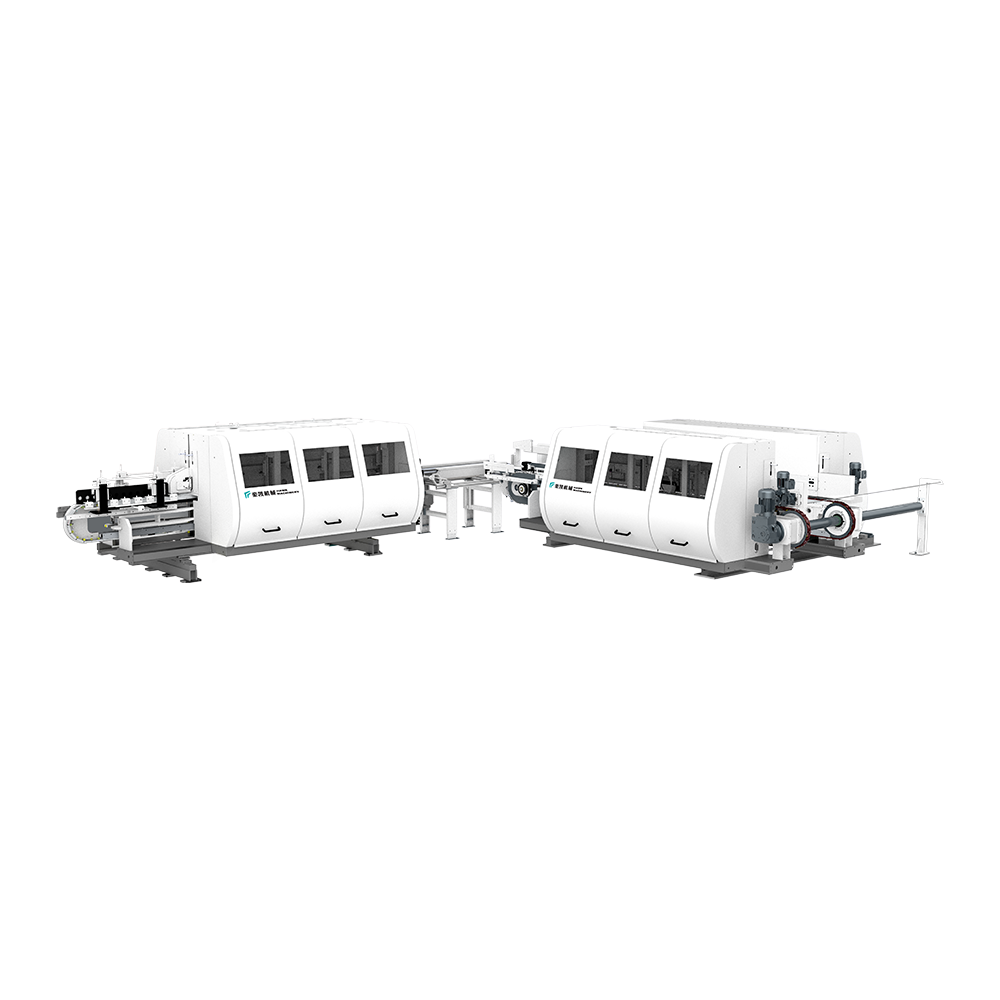
Tuote voi sijoittaa lattian pystysuoraan ja vaakasuoraan. Konekarja kattaa ko...
Katso yksityiskohdatKävele melkein mille tahansa SPC-, WPC-, LVT- tai laminaattilattialinjalle ja kuulet saman rytmin: paneelit liikkuvat useiden asemien läpi, joista jokainen vie laudan hieman lähemmäs viimeisteltyä lankkua. Jossain tässä järjestyksessä on pituussuuntainen DET-kone. Nimi kuulostaa tekniseltä, mutta työ on suoraviivaista. Pitkittäissyöttökoneisiin asennettu kaksipäinen tenoner työntää paneelin molemmat pitkät reunat yhdellä kertaa, muodostaen profiilin, joka määrittää lattian ulkonäön, istuvuuden ja suorituskyvyn.
Tuotantoryhmille pituussuuntainen DET on harvoin vain yksi saha. Se on tarkkuusprofilointiasema. Leveys, reunan suoruus, ponttigeometria, viisteen laatu ja pinnan viimeistely alkavat kaikki tästä. Kun asema on asetettu hyvin, muulla linjalla on vakaa viittaus työskennellä. Jos näin ei ole, jokainen loppupään toiminto perii ongelman.
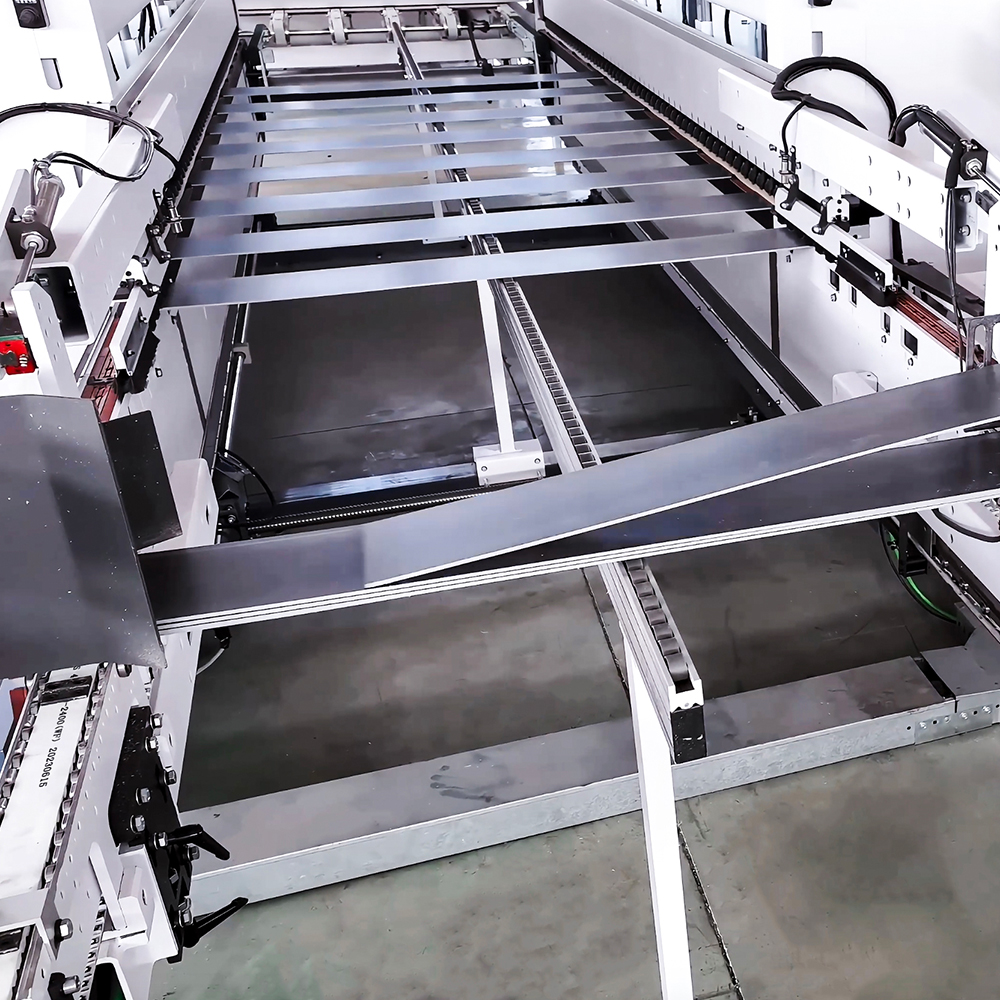
Pituussuuntaisessa konfiguraatiossa lankku kulkee pituussuunnassa kahden työkalupään välillä. Päät toimivat yhtä aikaa vasemmalla ja oikealla pitkällä reunalla. Työkalupaketista riippuen koneella voidaan mitoittaa paneelin leveys, leikata kieleke yhdestä reunasta ja ura toisesta reunasta, tehdä viiste tai viiste, leikata kohouria tai valmistella reuna myöhempää pinnoitusvaihetta varten. Lattiatuotannossa tämä on usein asema, joka antaa lankulle sen pitkän reunan profiilin ennen kuin loppusovitus ottaa vallan.
Nimen "kaksipää"-osa viittaa samanaikaiseen työstöön työjakson molemmissa päissä, ei kahteen erilliseen yhteen pultautuvaan koneeseen. Tällä erolla on merkitystä, koska pituussuuntainen DET perustuu yhteiseen kuljetusreferenssiin, vakaaseen ketjuun tai rullasänkyyn ja kahteen päähän, jotka pysyvät kohdakkain toistensa kanssa. Jos yksi pää ajautuu, sen puolen profiili muuttuu ja kielekkeen sovitus näyttää sen. Tässä oppaassa on laajempi katsaus näiden laitteiden rakentamiseen ja käyttöön teollinen kaksipäinen tenoner-tekniikka on hyödyllinen lähtökohta.
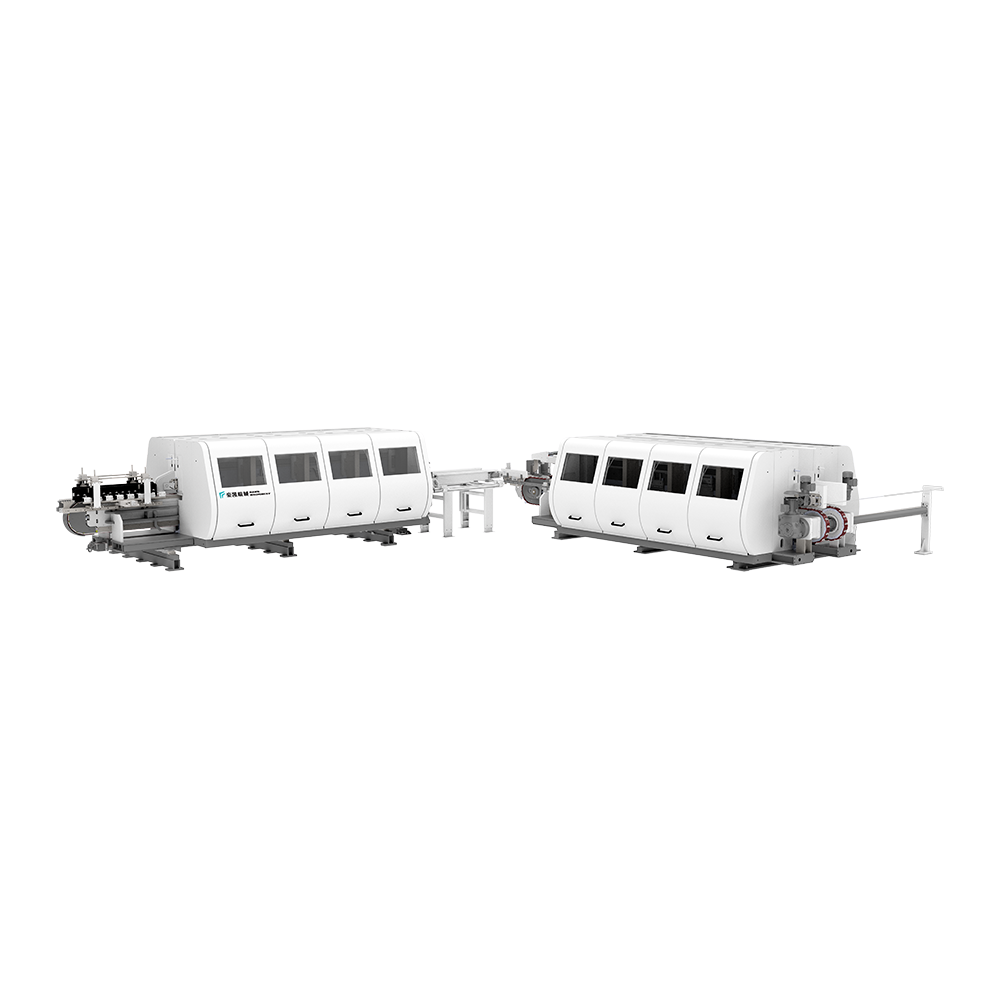 Floor Slotting Line Double End Tenoner -sarja Kuuden mallin pituus- ja poikkisuuntainen DET-sarja lattiapaneeleille, hyödyllinen arvioitaessa koko reunaprosessia pelkän karan tehon sijaan. Näytä tuote →
Monissa lattianpäällystetehtaissa pitkittäinen DET on osa uraosaa eikä erillistä ostoa. Se voidaan yhdistää poikittaisasemaan, syöttöjärjestelmiin, pölynkeräys- ja reunapinnoituslaitteisiin. Siksi ostopäätöksen tulee perustua koko reunaprosessiin, ei vain karan tehoon tai maksimisyöttönopeuteen.
Ero pituus- ja poikittaissuuntaisen DET:n välillä ei ole pelkästään se, miten konetta käännetään. Se muuttaa, mitkä reunat työstetään, kuinka paneeli on tuettu ja mitä käyttäjän on ohjattava. Pitkittäinen asema käsittelee pitkät reunat, kun lauta kulkee pituussuunnassa. Poikittainen asema käsittelee lyhyet päät pitkän reunan profiilin muodostuksen jälkeen. Molemmat toimivat kumppaneina, ja ensimmäinen asema yleensä asettaa viitteen toiselle.
| Tuotantokysymys | Pituussuunnassa DET | Poikittainen DET |
|---|---|---|
| Mitkä reunat koneistetaan? | Molemmat pitkät reunat | Molemmat lyhyet päät |
| Miten paneeli kulkee? | Sen pituutta pitkin | Sen leveydeltä |
| Tyypillinen rooli | Leveysmitoitus, pitkän reunan kieleke ja ura, viiste | Pään sovitus, lyhyen pään tappi ja ura |
| Tavallinen asema jonossa | Ennen sovituksen lopettamista | Pitkän reunan profiloinnin jälkeen |
| Mitä tarkistetaan ensin | Suoruus, leveyden tasaisuus ja profiilin syvyys | Neliömäisyys, päätytoleranssi ja istuvuus pitkän reunan kanssa |
Pitkittäinen DET voi näyttää yksinkertaiselta kuljettajan puolelta: syötä lautaa, pidä sitä ohjaimia vasten, anna päiden tehdä työnsä. Käytännössä kone hallitsee useita muuttujia kerralla. Levyn leveyden vaihtelu, reunan suorakulmaisuus, syöttönopeus, työkalun kuluminen ja lastunpoisto vaikuttavat kaikki lopulliseen reunaan.
Useimmilla pituussuuntaisilla DET-koneilla on yhteinen arkkitehtuuri, vaikka yksityiskohdat vaihtelevat valmistajan ja sovelluksen mukaan. Tärkeä kysymys ei ole, onko koneessa näitä osia, vaan onko ne rakennettu ja säädetty materiaali- ja toleranssitavoitteesi mukaiseksi.
Asennuskuri on yhtä tärkeä kuin koneen laitteisto. Pituussuuntainen DET on vain yhtä vakaa kuin sen vertailupinnat. Jos ketju on kulunut, ohjaimet löysällä tai pitopaine on epätasainen, leikkuri voi tuottaa puhtaan näköisen reunan, joka silti epäonnistuu kuivasovitustarkastuksessa. Käyttäjien tulee pystyä tarkistamaan leveys, profiilin syvyys ja reunan suoruus yksinkertaisilla mittareilla ennen tuotantoajon alkamista.
Pitkittäistä DET:tä voidaan pyytää ajamaan useita materiaaliperheitä samassa tehtaassa. Jokainen käyttäytyy eri tavalla kärjessä. SPC on jäykkä ja hankaava, joten työkalun käyttöikään ja pölynhallintaan kiinnitetään yleensä enemmän huomiota. WPC on pehmeämpi ja voi olla herkempi lämmölle ja tukipaineelle. LVT on joustava ja saattaa tarvita huolellista syöttöohjausta vääristymien välttämiseksi. Laminaatti tuo mukanaan kovan kulumiskerroksen ja halkeamisvaaran. Monikerroksinen lattia vaatii puhdasta puukuitujen leikkausta, kun taas kuitusementti- ja seinäpaneelit lisäävät kulutuskestävyyttä ja vakaata kiinnitystä.
Käytännön opetus on, että minkään yksittäisen asennuksen ei pidä olettaa toimivan jokaisella tuotteella hyvin. Paksulla SPC-laudalla toimiva profiili saattaa tarvita erilaista tukea, syöttönopeutta ja työkaluja ohuella LVT-laatalla. Ennen kuin hyväksyt koneen, käytä materiaalit, joita todella valmistat. Tarkista kuivasovitus, älä vain leikkausta. Katso kielekettä ja uraa hyvässä valossa, mittaa uran syvyys ja leveys lautojen yli ja tarkasta viiste murtumien tai repeytymien varalta. Lyhyt testileikkaus on hyödyllisempi kuin pitkä spesifikaatiolehti.
Tyypillisessä lattialinjassa pituussuuntainen DET asettuu sen jälkeen, kun paneeli on leikattu hallittavaan kokoon ja ennen päiden sovittamista, pinnoittamista tai pakkaamista. Tarkka järjestys riippuu tuotteesta. SPC-linjassa voidaan yhdistää suulakepuristus, hehkutus, leikkaus, urat ja pinnoitus. Laminaattilinja voi alkaa puristimesta ja kulkea trimmauksen ja profiloinnin läpi. Molemmissa tapauksissa pituussuuntaisen aseman tulee tuottaa tasainen pitkä reuna, jotta poikittaisasema voi tuottaa neliömäisen, hyvin istuvan pään.
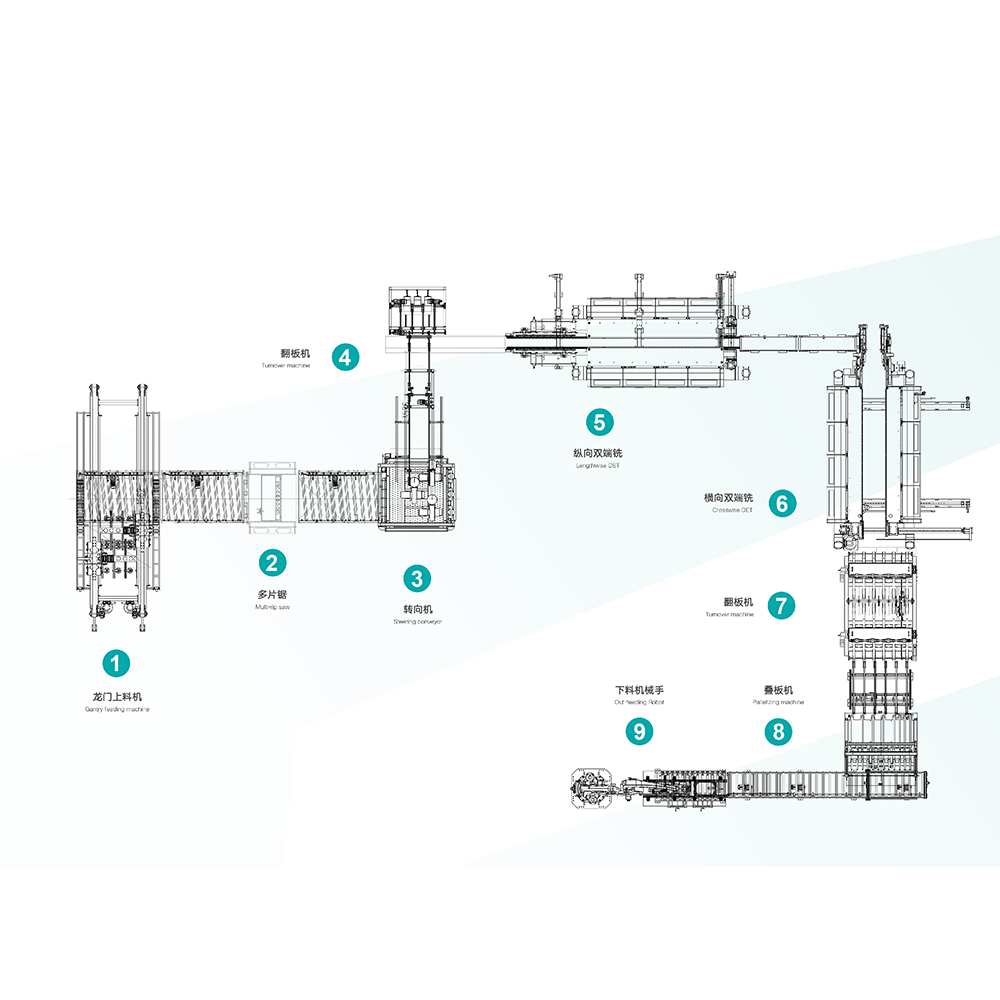 Automaattinen SPC- ja PVC-lattiatuotantolinja Integroitu syöttö-, leikkaus- ja uralinja SPC-, WPC- ja PVC-lattioille, olennainen arvioitaessa syöttöä, siirtoa ja ulossyöttöä yhtenä prosessina. Näytä tuote →
Kun pituussuuntainen DET on integroitu automaattiseen linjaan, syöttö-, siirto- ja ulossyöttöosat ovat yhtä tärkeitä kuin itse tapin. Kone, joka toimii hyvin itsenäisessä testissä, voi käyttäytyä eri tavalla, kun sitä pyydetään seuraamaan nopeampaa vastavirtasahaa tai syöttämään poikittaisasemaa ilman puskuria. Linjan nopeus, kerääntyminen ja levyvälit tulee tarkastella yhdessä.
 Smart Floor -tuotantolinjan MES-järjestelmä MES-alusta kytketyillä laitteilla digitaaliseen lattiatuotannon hallintaan, tukee tehtävänäyttöä, merkintöjä, laskentaa, RFID-tunnistusta ja suojattua pääsyä. Näytä tuote →
Useita profiileja valmistavissa tai useissa vuoroissa tehtävissä tuotantotiedoista tulee osa laatutarinaa. Asennustiedot, työkalun käyttöiän seuranta, seisokkien syyt ja ensikierron tuotto auttavat tiimejä näkemään, johtuuko reunaongelma työkaluista, materiaalista, vaihdosta vai kuljetuksesta. Siellä hallintajärjestelmä voi tukea DET-operaattoria sen sijaan, että se korvaa operaattorin harkintaa.
Pitkittäinen DET-kone on pitkän aikavälin tuotantoväline. Ostokeskustelun tulisi siirtyä nopeasti otsikon nopeudesta päivittäisen suorituskyvyn määrääviin yksityiskohtiin.
Pitkittäinen DET-kone ansaitsee paikkansa lattianpäällystetehtaissa, kun se tekee pitkän reunan ennakoitavissa. Tämä tarkoittaa vakaata kuljetusta, toistettavia pään asetuksia, sopivia työkaluja ja asennusrutiinia, johon käyttäjät luottavat. Koneen ei tarvitse olla linjan monimutkaisin tuote. Sen on säilytettävä viitearvonsa, poistettava lastunsa, suojattava paneelin pintaa ja saatava kuivasovitus yhteen ilman toistuvia säätöjä.
HAWK Machineryssä olemme työskennelleet lattia- ja seinäpaneelivalmistajien kanssa vuodesta 2005 lähtien, ja hyödyllisimmät keskustelut alkavat yleensä näytetaulusta ja profiilipiirroksesta teknisen lomakkeen sijaan. Jos suunnittelet uutta uraosaa tai korvaat olemassa olevan pitkittäisaseman, ota mukaan tarvitsemasi materiaali, profiili ja toleranssi. Tämä on käytännön perusta valittaessa konetta, joka sopii linjaan, tuotteeseen ja sitä käyttäviin henkilöihin.
Tuote voi sijoittaa lattian pystysuoraan ja vaakasuoraan. Konekarja kattaa ko...
Katso yksityiskohdat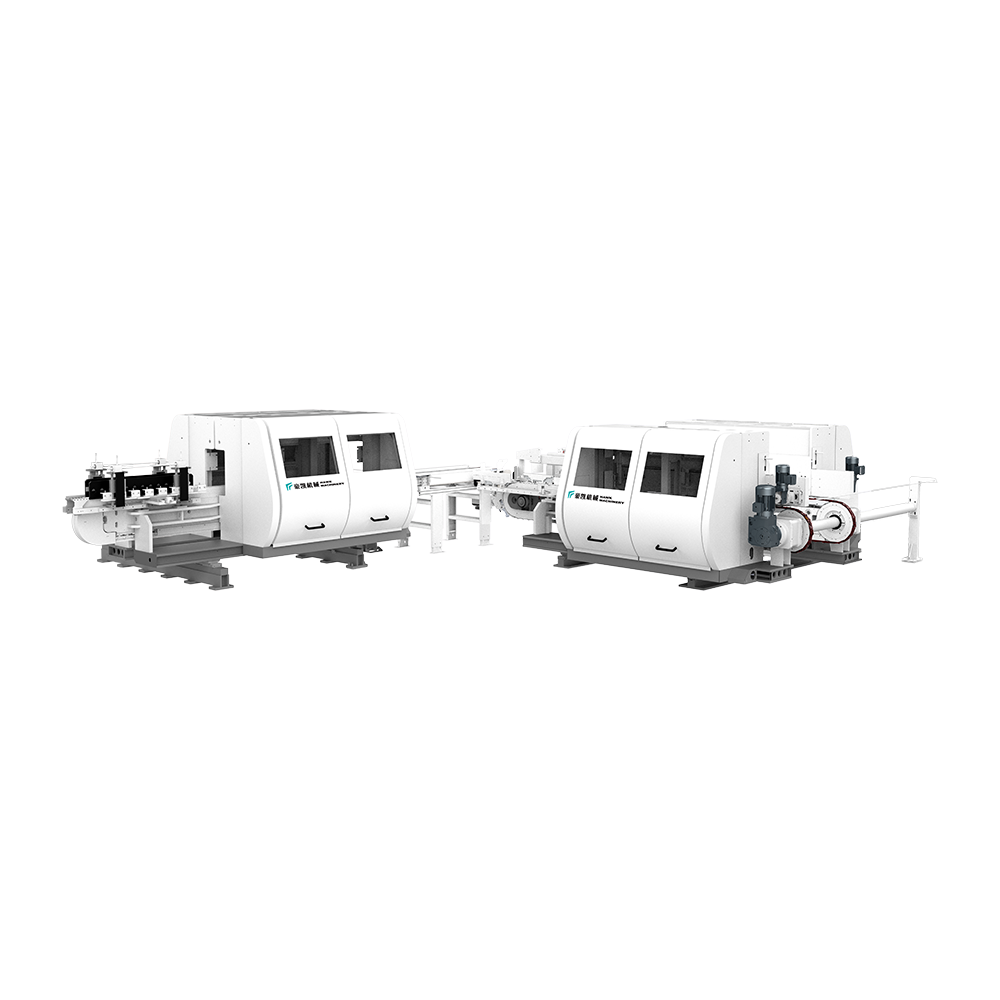
Tämä laite soveltuu LVT -lattialevyn leikkaamiseen ja salaamiseen. Ylös- ja h...
Katso yksityiskohdat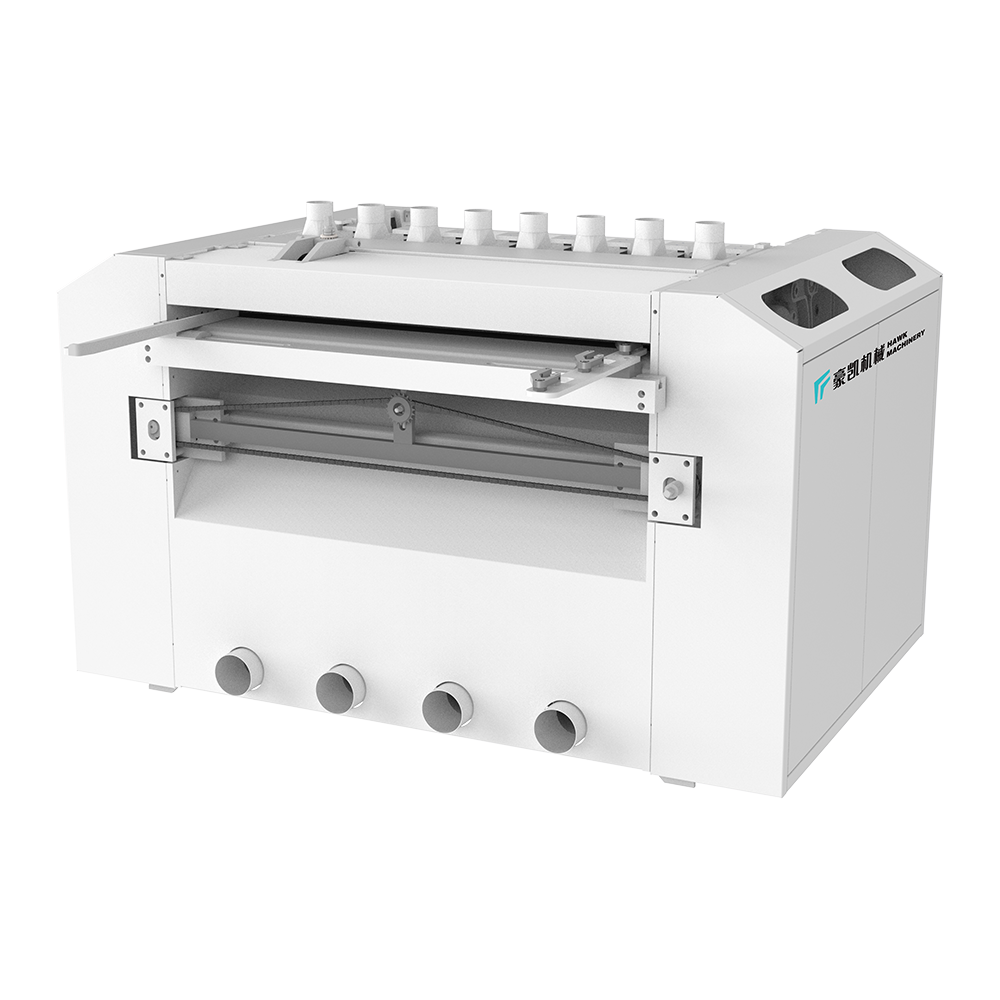
Erilaiset siirron sahaamismenetelmät sopivat erilaisista levynkäsittelytarpei...
Katso yksityiskohdat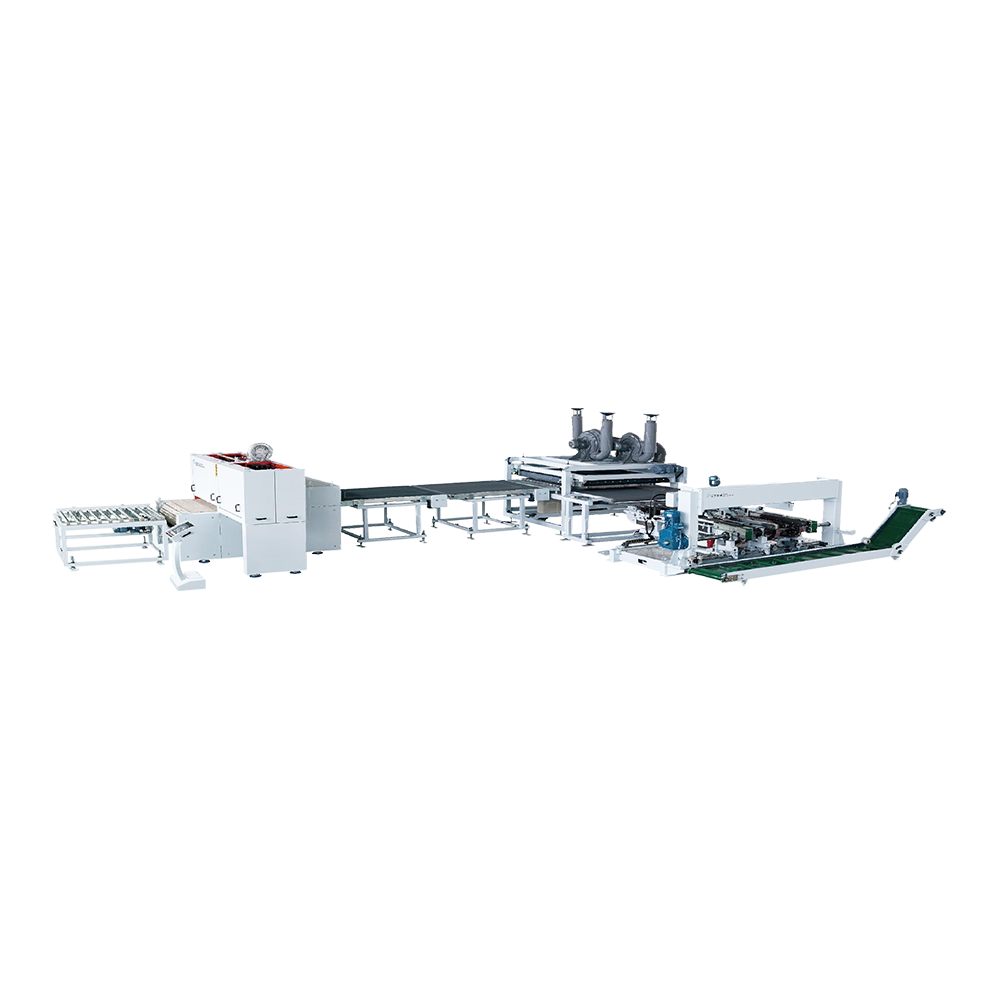
Tämän laitteen syöttönopeus voi saavuttaa 40 metriä minuutissa, koko kehyksen...
Katso yksityiskohdat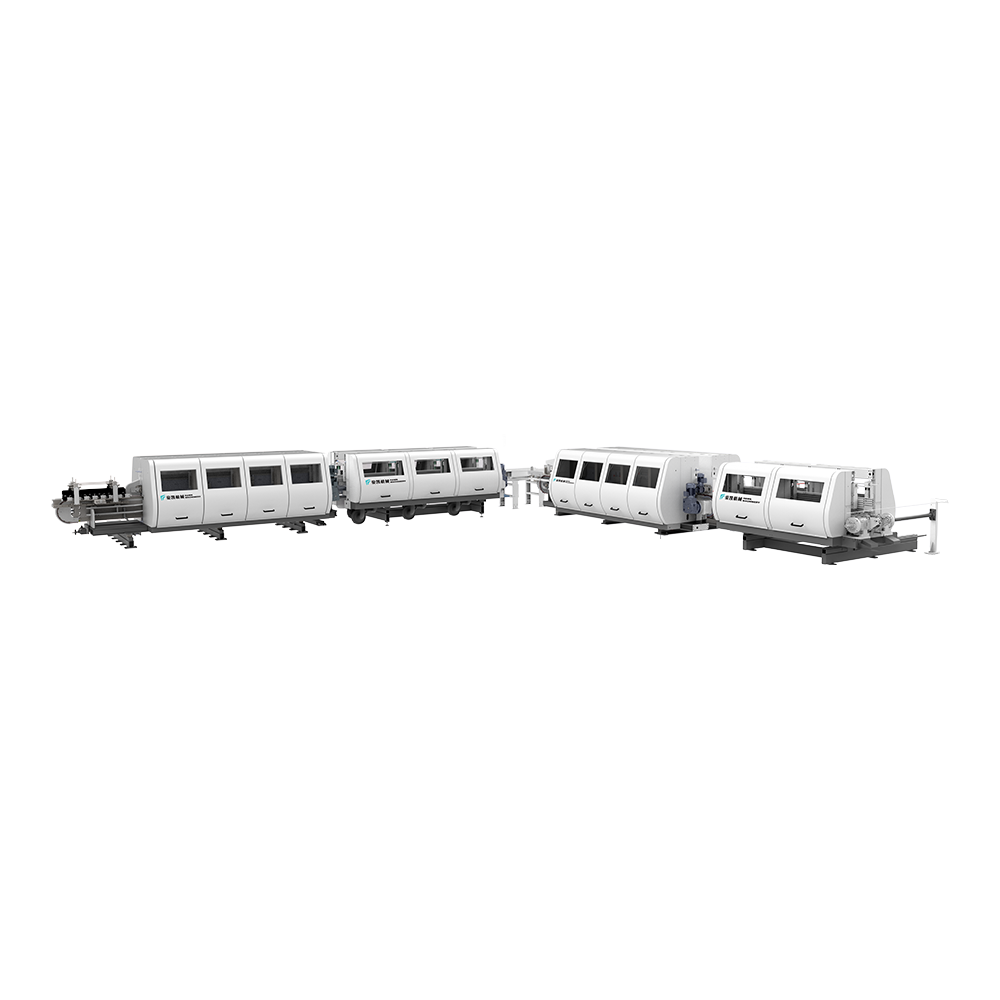
Soveltuu laminoitujen, PVC: n ja WPC: n reunapäällysteeseen. Vesipohjaisen ma...
Katso yksityiskohdat
Hawk Machinery Automaattinen syöttö, leikkaus- ja rakoviiva, joka sopii SPC: ...
Katso yksityiskohdat
Integroidut älykkäät laitteet integroivat teollisuuden älykkään yhdyskäytävän...
Katso yksityiskohdat
Yhteystiedot.
Boyin kehitysalue, Changzhou City, Jiangsun maakunta, P. R. Kiina
+86-0519-83319988
Älä epäröi ottaa yhteyttä, kun tarvitset meitä!
 Mukautetut lattian suulakepuristuskoneen valmistajat